合作案例
工程案例复盘:一款成熟量产的充气产品为什么会频繁出现慢漏气?
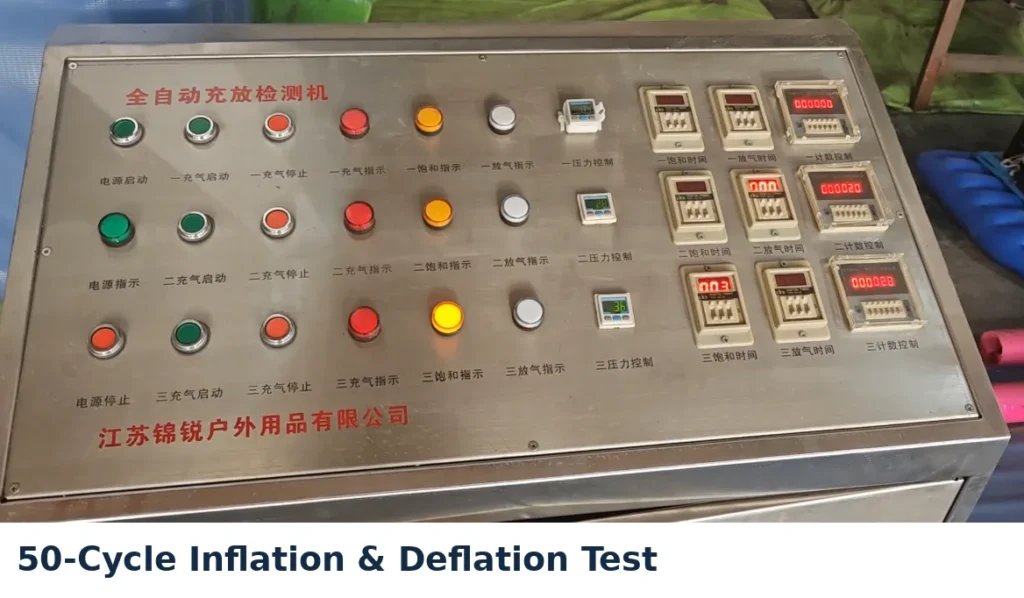
这款产品在市场上已经成熟量产数年,采用较厚的 0.60 mm PVC 胶布制造。然而,在消费者使用一段时间后,终端市场却频繁出现“慢漏气”的客诉投诉。
客户慕名找到拥有自建物理实验室的 COMCO,寄送了两个纸箱的现有大货不良品与合格品,委托我们进行工程级质量排查。
排查的核心目的不是简单验证样品“是否漏气”,而是深入探究:为什么出厂时检验完全合格的产品,在消费者正常使用数周后会变得脆弱并产生微漏?
排查过程:从静态保压到破坏性显微分析
- 常规 24 小时静态保压测试: 部分轻微慢漏气样品在 24 小时内的压力降极其微弱,常规气压计几乎无法察觉;
- 水槽微气泡追踪: 将充满气的样品浸入大型水槽,在特定拉筋受力点发现每隔几十秒才逸出一个微小气泡;
- 高频焊接部位切片剖析: 切开漏气部位后,在放大显微镜下观察焊接熔接层(Weld Penetration):发现内部拉筋(I-Beam)边缘处的熔接宽度不足,且在焊刀交界处存在极其微小的局部过热晶化(薄化)现象。
根本原因 (Root Cause) 揭晓
1. 工字拉筋端头应力集中: 当人躺在充气床上时,内部拉筋端部受到极大的交变拉扯应力;
2. 高频模具铜模过渡圆角缺失: 原模具拐角处为直角,在反复拉扯下极易形成微裂纹;
3. 热合工艺参数容差过窄: 工厂为了追求产能,将热合冷却时间缩短了 1.5 秒,导致部分边缘分子链未完全重新结晶就脱模,留下了虚焊暗病。
工程改善方案与落地效果
COMCO 工程团队协同客户针对该问题实施了模具与工艺优化:
- 重新设计内部拉筋端头的模具,引入 R3 圆弧倒角过度结构,分散撕拉集中应力;
- 在拉筋末端增加 圆点加强补片 (Reinforcement Patch);
- 调整高频机热合参数曲线,将熔接保压冷却时间恢复至标准阈值。
经过改良后的样品通过了严苛的 10,000 次动态循环承重冲击测试,微慢漏气率由原来的 2.8% 彻底降至 0.05% 以下,帮助客户成功挽回了该主力品类的市场口碑。